无心车床解决什么问题
热轧圆钢、钢管在轧制过程中表面会形成脱碳层、氧化皮,并可能伴有微裂纹与划伤。这些缺陷层会直接影响后续加工质量与成品疲劳性能。无心车床通过连续切削一次性去除缺陷层,直接获得尺寸精度高、表面光洁的银亮钢(光亮材)。
相比传统工艺的优势
- 替代「冷拔+酸洗」:无需酸洗,无酸雾与废水处理问题
- 替代「车削+无心粗磨」:一次通过完成,效率显著提升
- 切削量可控(0.25~2.5mm),材料损耗小
- 半自动/数控可选,整线自动化程度高
- 加工过程稳定,速度快,表面质量好
- 自主研发优化,性价比高
WXC30~WXC400 系列 · 成品直径 φ5~φ400mm · 直径公差 ≤H10
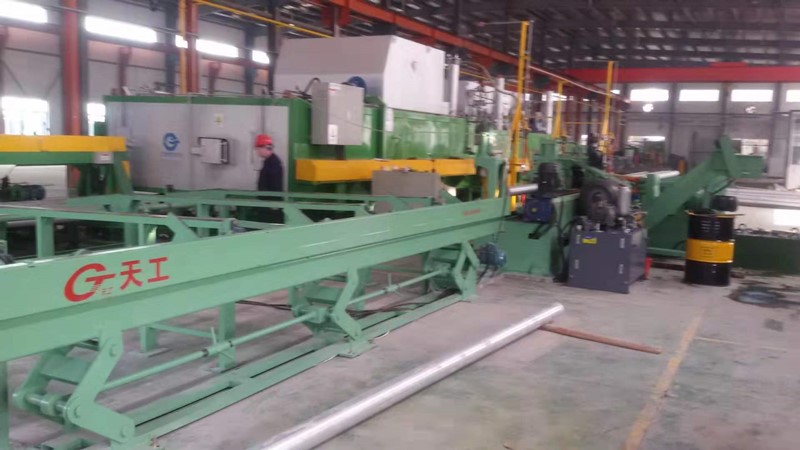
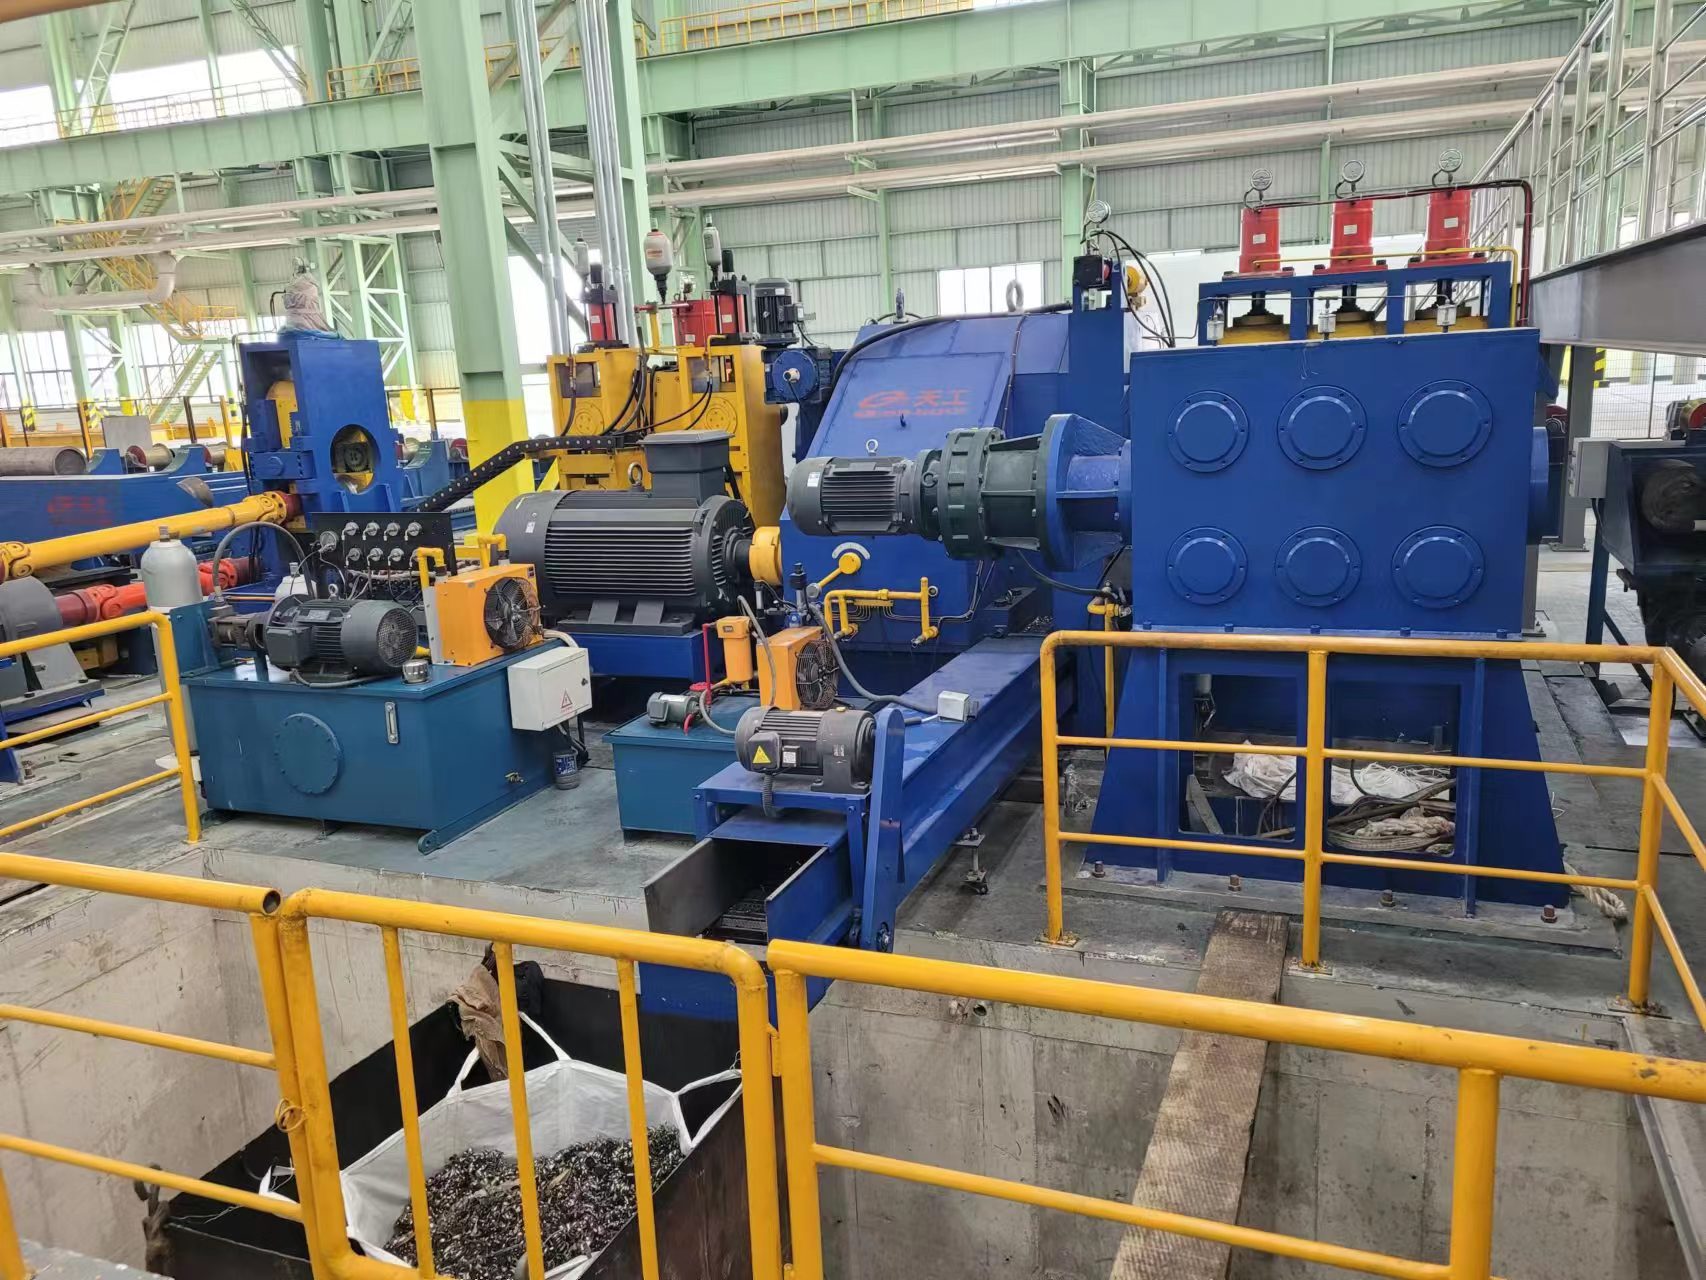
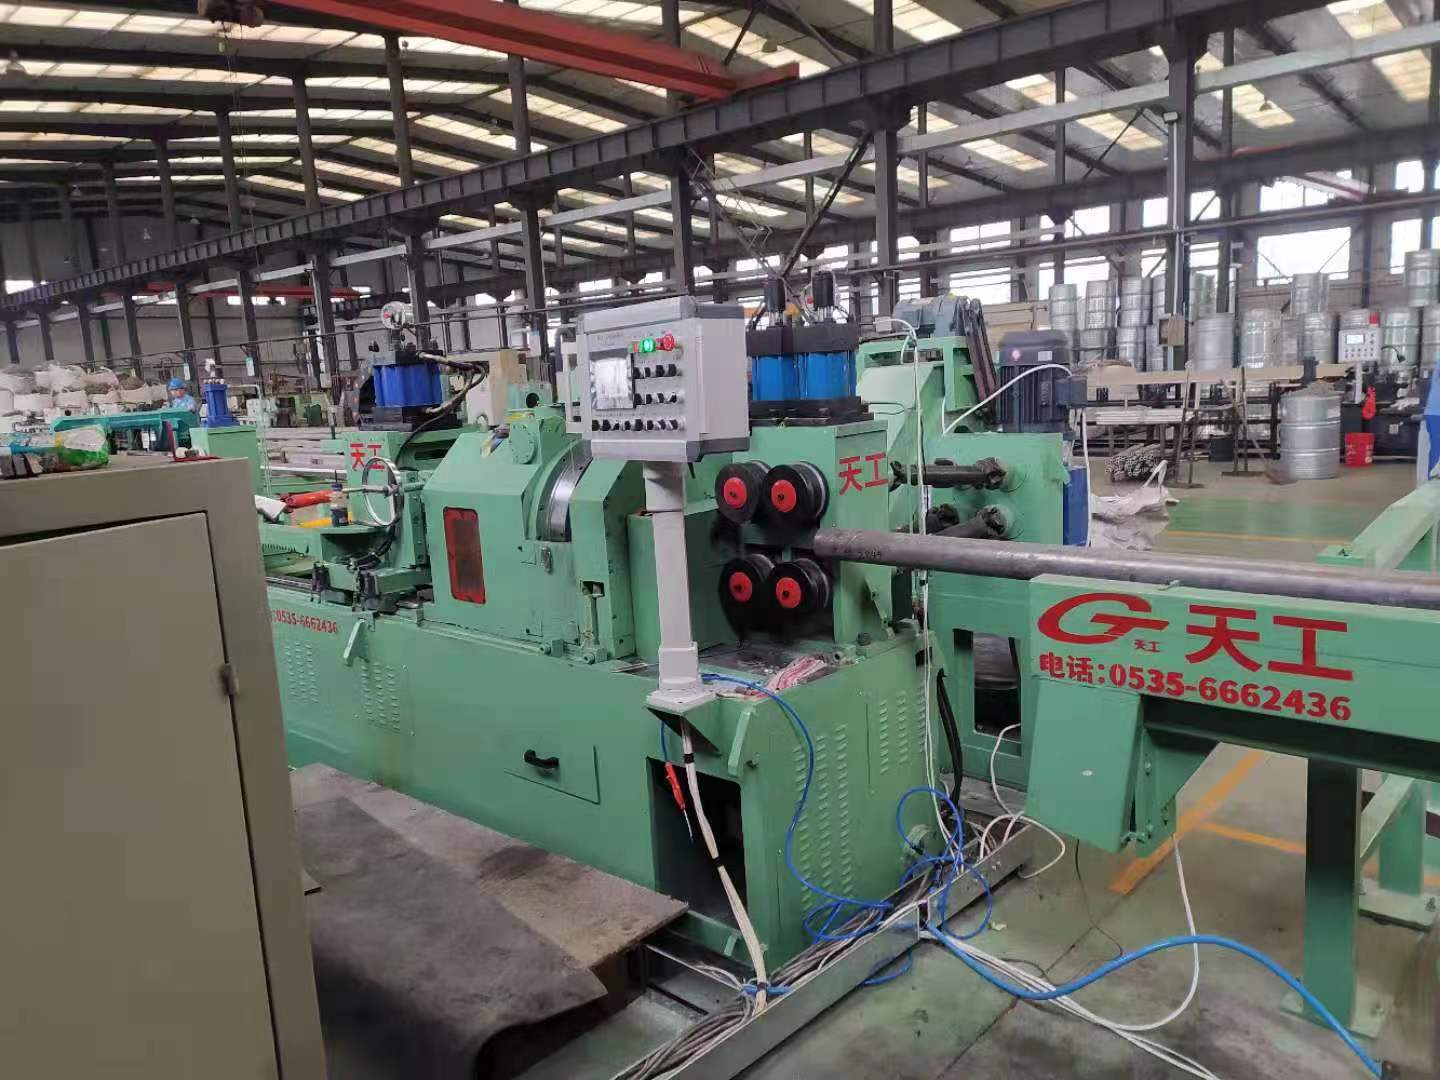
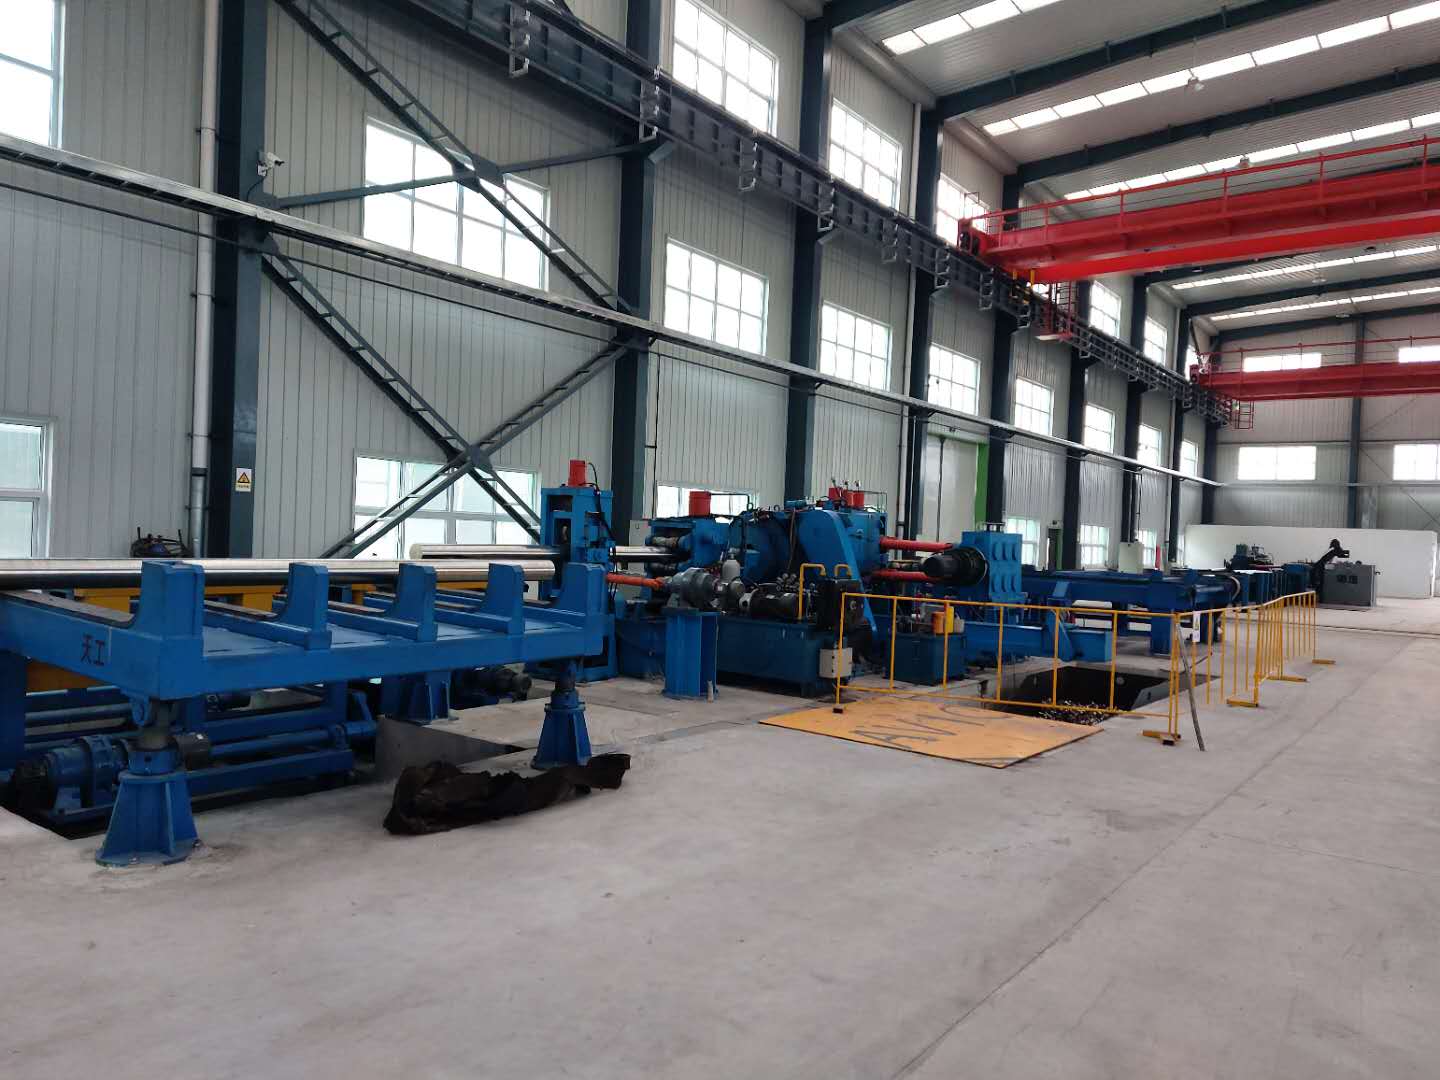
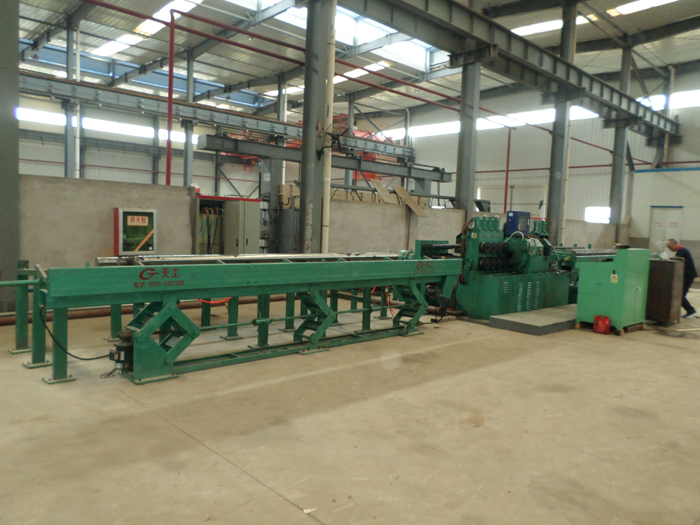
无心车床机组是参考对比国外同类产品优点,结合国内企业生产特点,经简化优化后自主研发的半自动产品。特点是实用性强、价格低廉、加工过程稳定、速度快、效率高、表面质量好。设备整线半自动控制,材料行走线速度最大可达 12m/min。
成品棒材直径 / 棒材长度 / 速度(无级调速)/ 切削深度 / 主电机功率 / 直径公差 / 表面粗糙度
| 型号 | 成品棒材直径 mm | 棒材长度 M | 速度 m/min | 切削深度 mm | 主电机功率 KW | 直径公差 | 表面粗糙度 μm | 备注 |
|---|---|---|---|---|---|---|---|---|
| WXC30 | φ5~φ32 | ≥1.4 | 1-8 | 0.25~2.5 | 22 | ≤H10 | Ra≤6.3 | 同步调整型 |
| WXC30S | φ5~φ32 | ≥1.4 | 1-8 | 0.25~2.5 | 45 | ≤H10 | Ra≤6.3 | 数控型 |
| WXC80YTD | φ16~φ80 | ≥2.2 | 1-10 | 0.25~2.5 | 37/45 | ≤H10 | Ra≤6.3 | 同步调整型 |
| WXC80S | φ16~φ80 | ≥2.2 | 1-10 | 0.25~2.5 | 75 | ≤H10 | Ra≤6.3 | 数控型 |
| WXC100YTD | φ16~φ100 | ≥2.2 | 1-6 | 0.25~2.5 | 45 | ≤H10 | Ra≤6.3 | 同步调整型 |
| WXC130YTD | φ60~φ130 | ≥2.5 | 1-4 | 0.25~2.5 | 45 | ≤H10 | Ra≤6.3 | 同步调整型 |
| WXC165YTD | φ60~φ165 | ≥2.5 | 0.5-3.5 | 0.25~2.5 | 75 | ≤H10 | Ra≤6.3 | 同步调整型 |
| WXC200 | φ80~φ200 | ≥3 | 0.2-2.8 | 0.25~2.5 | 90 | ≤H10 | Ra≤6.3 | 同步调整型 |
| WXC250 | φ100~φ250 | ≥3.5 | 0.2-1.8 | 0.25~2.5 | 132 | ≤H10 | Ra≤6.3 | 同步调整型 |
| WXC350 | φ200~φ350 | ≥3.5 | 0.1-1 | 0.25~2.5 | 132 | ≤H10 | Ra≤6.3 | 数控型 |
| WXC400 | φ200~φ400 | ≥3.8 | 0.1-0.8 | 0.25~2.5 | 160 | ≤H10 | Ra≤6.3 | 同步调整型 |
以上参数为参考值,公司可根据客户不同需求特殊定做。
热轧圆钢、钢管在轧制过程中表面会形成脱碳层、氧化皮,并可能伴有微裂纹与划伤。这些缺陷层会直接影响后续加工质量与成品疲劳性能。无心车床通过连续切削一次性去除缺陷层,直接获得尺寸精度高、表面光洁的银亮钢(光亮材)。